x'q
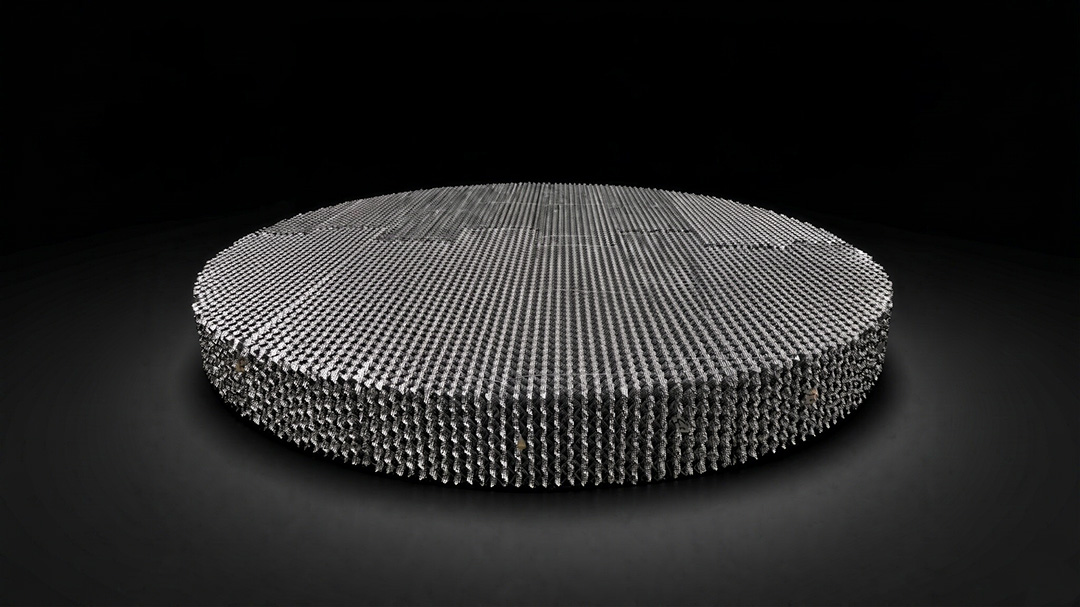
الشكل 1: عناصر التعبئة الهيكلية (صفائح معدنية مموجة) جاهزة لتركيب عمود التقطير.
موجز هندسي: عندما يتطلب عمود التقطير الخاص بك ارتفاعًا مكافئًا للضغط النظري أقل من 400 مم وانخفاضًا في الضغط أقل من 0.2 كيلو باسكال لكل مرحلة نظرية، فإن التعبئة العشوائية تصل إلى حدودها القصوى. توفر التعبئة المنظمة بألواح مموجة بزاوية 45 درجة (النوع Y) أو 30 درجة (النوع X) نقلًا متوقعًا للكتلة، وتوزيعًا منتظمًا للسائل، وأقل فرق ضغط (ΔP) لكل مرحلة مقارنةً بأي مكونات داخلية أخرى للبرج - وهو أمر بالغ الأهمية للتقطير الفراغي حيث يؤثر كل مليبار من فقدان الضغط على كفاءة الفصل.
التعبئة المنظمة هو نوع من أنواع حشوات الأبراج، يُصنع عن طريق ترتيب صفائح معدنية مموجة أو شبك سلكي أو ألواح مثقبة في بنية هندسية ثابتة عالية التنظيم. على عكس الحشوات العشوائية (حلقات بال، وسروج التثبيت)، حيث تستقر كل قطعة بشكل غير متوقع، تُنشئ الحشوات المنظمة قنوات تدفق متوازية وموحدة، مما يمنع حدوث التكتل ويضمن نقل كتلة متسق عبر المقطع العرضي الكامل للبرج.
يبلغ ارتفاع كل عنصر من عناصر التعبئة عادةً 100-300 مم، مع وجود تموجات بزاوية ثابتة بالنسبة للمحور الرأسي. تُكدس العناصر عموديًا في العمود، مع توجيهات طبقات متناوبة (عادةً ما تكون هناك زاوية دوران 90 درجة بين الطبقات) لتعزيز الخلط القطري لكل من الطورين البخاري والسائل.
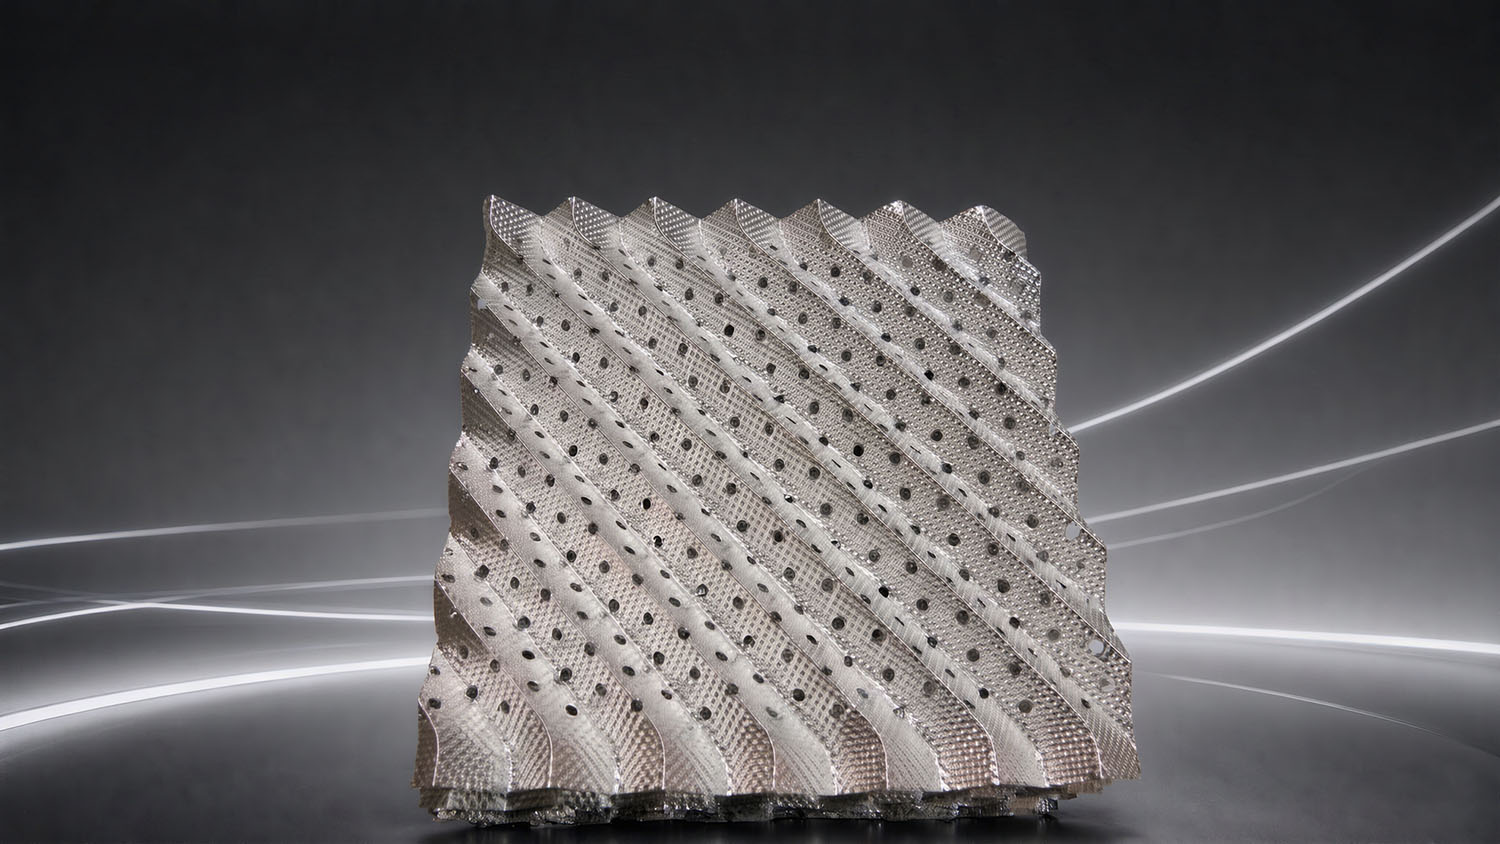
الشكل 2: هيكل الصفيحة المموجة بزاوية من النوع Y 45 درجة - قنوات التدفق المنتظمة تقضي على ظاهرة التوجيه.
تحدد زاوية التموج المفاضلة بين السعة والكفاءة:
| المعلمة | النوع X (30 درجة) | النوع Y (45 درجة) |
|---|---|---|
| زاوية التموج | 30 درجة من الوضع الرأسي | 45 درجة من الوضع الرأسي |
| سعة الغاز | أعلى (مقاومة تدفق أقل) | معتدل |
| كفاءة نقل الكتلة | معتدل | أعلى (مسار تلامس أطول) |
| انخفاض الضغط | أدنى | معتدل |
| الأفضل لـ | التقطير عالي الإنتاجية ومنخفض الضغط | فصل عالي النقاء، تقطير بالتفريغ |
التسمية: تتميز عبوة "250Y" بمساحة سطحية تبلغ 250 م²/م³ مع تموج بزاوية 45 درجة. أما عبوة "250X" فتستخدم تموجًا بزاوية 30 درجة. يُعد النوع Y هو النوع الافتراضي في صناعة التقطير.
يشير الرقم في البداية إلى مساحة السطح النوعية بوحدة م²/م³. مساحة سطح أكبر = انتقال كتلة أكبر لكل متر، ولكن انخفاض ضغط أكبر وسعة أقل.
| نموذج | مساحة السطح (م²/م³) | نسبة الفراغات (%) | HETP النموذجي (مم) | ΔP (باسكال/متر) | حد عامل F |
|---|---|---|---|---|---|
| 250Y | 250 | 97–98 | 350–500 | 150–250 | 2.8–3.2 |
| 350Y | 350 | 95-96 | 300–400 | 200–350 | 2.4–2.8 |
| 500Y | 500 | 93-94 | 200–300 | 300–500 | 2.0–2.4 |
| 700Y | 700 | 90–92 | 150–250 | 500–800 | 1.5–2.0 |
تم تجميع البيانات من المواصفات القياسية الصناعية. يختلف كل من HETP وΔP باختلاف ضغط التشغيل، وحمل السائل، والخصائص الفيزيائية للنظام. بالنسبة لأنواع الشاش السلكي (مثل 500Y-WG)، قد يكون HETP أقل بنسبة 20-30%. راجع قسمنا تغليف ذو هيكل معدني للغوص العميق 500/700 ياردة للحصول على تفاصيل من نوع الشاش.
تتضمن عملية التقطير الحرارة والضغط، وغالبًا ما تستخدم موادًا أولية أكالة. ويخضع اختيار المواد لنفس منطق الكلوريد/الكبريتات/درجة الحرارة المتبع في المكونات الداخلية الأخرى للبرج - انظر قسمنا دليل التعبئة الهيكلية 304 مقابل 316L للحصول على عتبات التآكل الكاملة:
| مادة | أقصى درجة حرارة | مقاومة التآكل | الاستخدام النموذجي للتقطير |
|---|---|---|---|
| SS304 | 450 درجة مئوية | عام (خالٍ من الكلوريدات) | تجزئة الهيدروكربونات، المذيبات |
| SS316L | 450 درجة مئوية | الكلوريدات ≤ 200 جزء في المليون | المستحضرات الصيدلانية، والمواد الكيميائية الدقيقة، والمذيبات المكلورة |
| دوبلكس 2205 | 300 درجة مئوية | كلوريدات > 200 جزء في المليون، قوة عالية | تجريد مياه البحر، أبراج عالية الإجهاد |
| التيتانيوم (الدرجة الثانية) | 300 درجة مئوية | استثنائي (الكلوريدات، Cl2) | الكلور القلوي، حمض الهيدروكلوريك، كلوريد التيتانيوم4 التقطير |
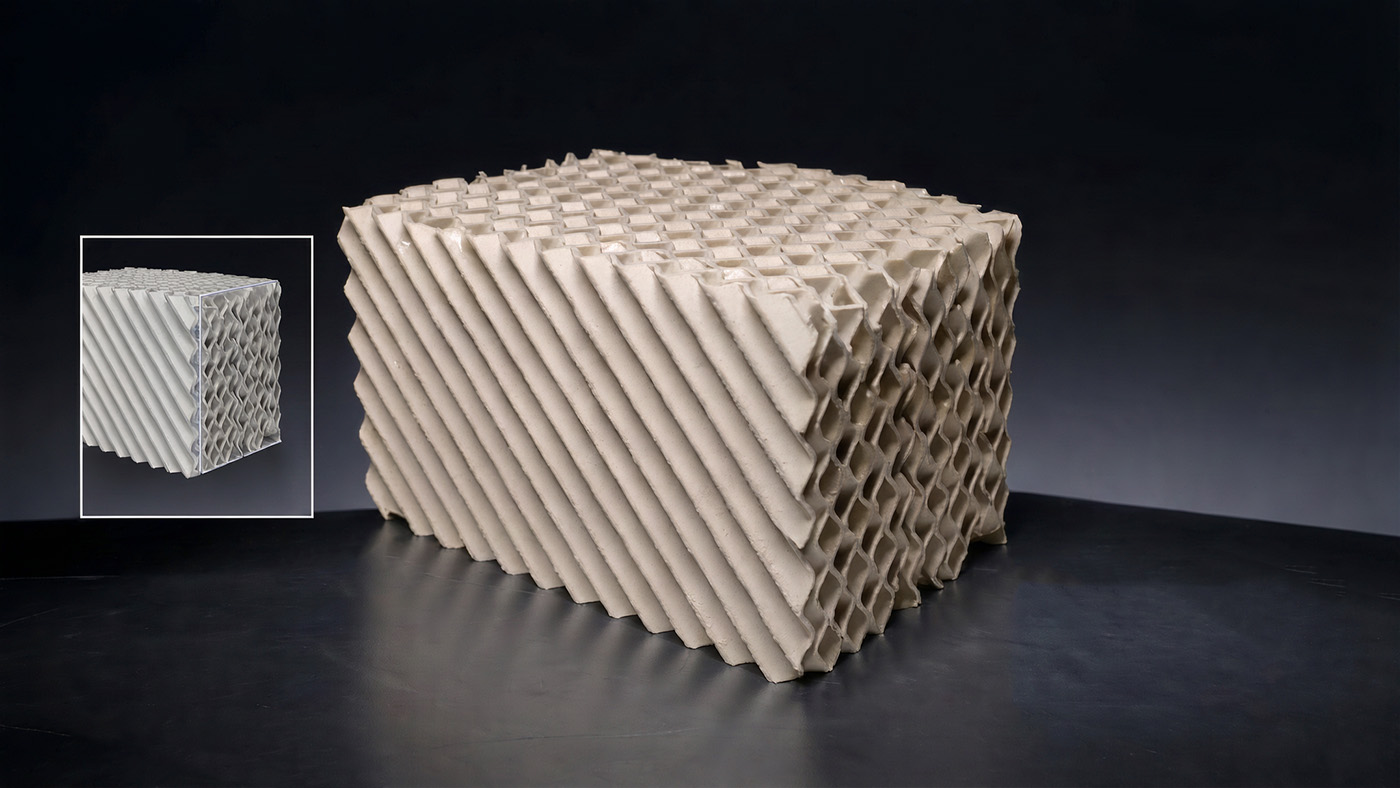
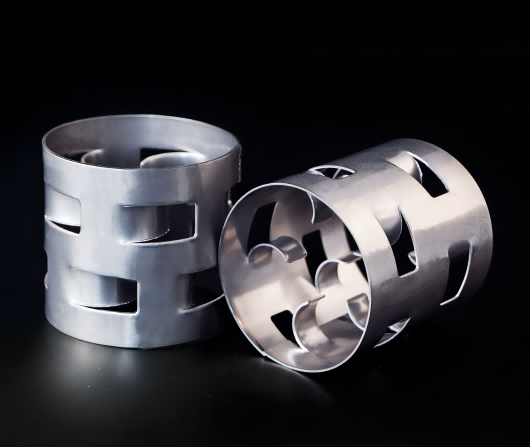
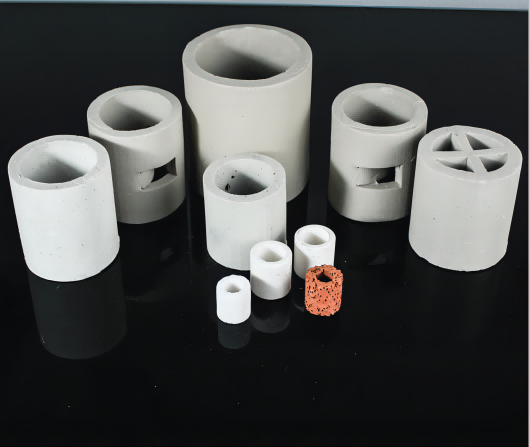
الشكل 3: اختيار المواد - SS304 (لامع)، SS316L (غير لامع)، Duplex 2205، والتيتانيوم للتقطير القوي.
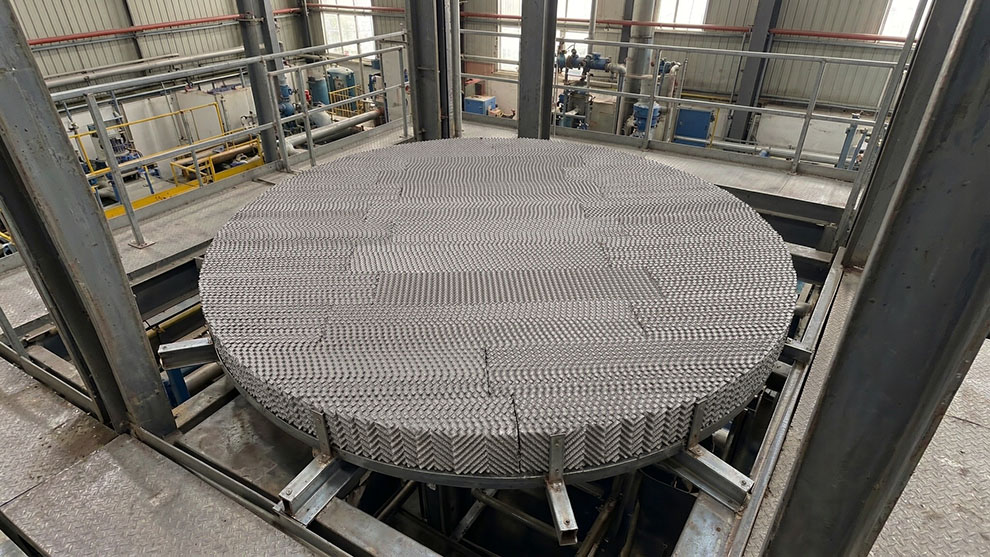
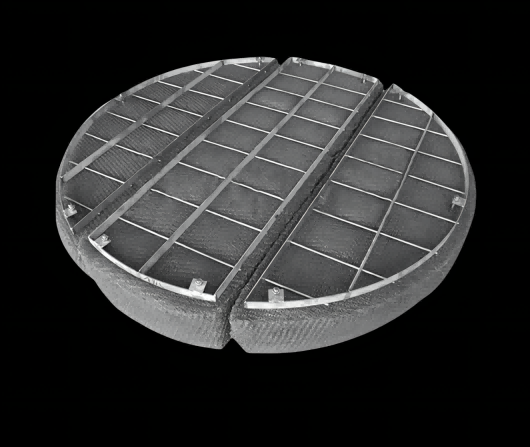
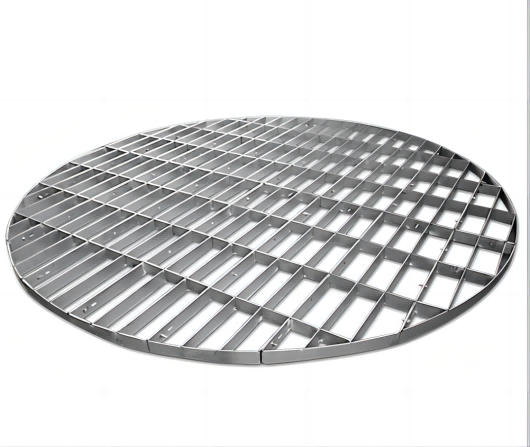
الشكل 4: قسم التعبئة الهيكلية المثبت في عمود التقطير مع موزع السائل في الأعلى.
| عامل | التعبئة المنظمة | تعبئة عشوائية | صواني |
|---|---|---|---|
| HETP | 150-400 مم | 500–800 مم | 450-600 مم/صينية |
| ΔP لكل مرحلة | 0.1–0.5 كيلو باسكال | 0.3–0.8 كيلو باسكال | 0.5–1.5 كيلو باسكال |
| السعة (عامل F) | 1.5–3.2 | 1.0–2.5 | 1.5–2.5 |
| نسبة الرفض | 30-40% | 50% | 70-80% |
| تكلفة التركيب | عالي (يتطلب دقة) | منخفض (تعبئة سريعة) | مرتفع (تجميع الصينية) |
| الأفضل لـ | فراغ، نقاء عالٍ، فرق ضغط منخفض | الامتصاص العام، الخدمة في بيئات أكالة | خدمة تنظيف عالية السعة |
س: ما هو النموذج الذي يجب أن أختاره للتقطير الفراغي عند ضغط 10 ملي بار؟
ج: بالنسبة لخدمات التفريغ التي تقل عن 50 ملي بار، يُنصح باستخدام 500Y أو 700Y. تعوض مساحة السطح الأكبر انخفاض كثافة الغاز، ويحافظ انخفاض فرق الضغط لكل مرحلة على أعلى نقاء للمنتج. توفر أنواع الشبك السلكي (500Y-WG) كفاءة حرارية مكافئة أعلى بنسبة 20-30% إذا سمحت الميزانية بذلك.
س: هل يمكنني تحديث عمود الصواني الحالي بحشوة منظمة؟
ج: نعم. عادةً ما يؤدي إزالة الصواني وتركيب حشوات مُهيكلة إلى زيادة السعة بنسبة 20-40% وتقليل فرق الضغط بنسبة 50-70%. ستحتاج إلى تركيب شبكة دعم جديدة، وموزع سائل، ومحدد ضغط. تواصل معنا لتقييم جدوى التحديث.
س: كيف يمكنني منع سوء التوزيع في التعبئة المنظمة؟
أ: استخدم موزع سوائل عالي الجودة يحتوي على 80 نقطة ري أو أكثر لكل متر مربع، مع توزيع تدفق منتظم (± 5%). بالنسبة للأحواض التي يزيد ارتفاعها عن 4-6 أمتار، قم بتركيب هواة الجمع وإعادة التوزيع على ارتفاعات متوسطة. قم بتسوية كل عنصر من عناصر التعبئة إلى ± 1 درجة.
تُصنّع شركة FXSINO عبوات هيكلية من الصفائح المموجة والشبك السلكي بجميع الموديلات القياسية (250Y/350Y/500Y/700Y) وبمختلف المواد (الفولاذ المقاوم للصدأ 304، والفولاذ المقاوم للصدأ 316L، والفولاذ المزدوج 2205، والتيتانيوم، والهاستيلوي). يتم قطع كل عنصر بالليزر وطيه باستخدام آلات CNC لضمان دقة الأبعاد. نوفر مجموعات أبراج كاملة تشمل شبكات الدعم, موزعي السوائل، و محددات السريرأرسل لنا معرف العمود وضغط التشغيل ومواصفات الفصل للحصول على توصية مصممة خصيصًا لك.
للتواصل مع FXSINO: jackieqiu9202@gmail.com | +86 18507999558
 عنوان
: Intersection of Jinguang Avenue and Chongqing Middle Road, Anyuan Industrial Park, Anyuan District, Pingxiang City, Jiangxi
 تل
: +86-18507999558
 البريد الإلكتروني
: sales@fxsino.com
 واتس اب
:
+86-18507999558
 شبكة IPv6 المدعومة
خريطة الموقع
| XML | المدونة
| سياسة الخصوصية